Cerchiamo di capire quanto è importante essere arrivati alla velocità di seconda fase corretta dopo aver eseguito correttamente anche tutta la prima fase.
Manca solo una piccola ma fondamentale cosa da sapere: anche il passaggio dalla prima alla seconda fase fa la differenza per ottenere fusioni di qualità tecnicamente elevata.
Prima di entrare nel dettaglio, vorrei sfatare alcuni miti, alcune idee, alcuni concetti: qualche anno fa gli impianti si ordinavano facendo un paio di ragionamenti che oggi sono palesemente superati.
- La sostituzione di un vecchio impianto si esegue con un impianto con simili caratteristiche: non esiste un motivo particolare ma quando ci sono gli incentivi per la sostituzione delle macchine è bene acquistare un prodotto storicamente consolidato all’interno dell’azienda.
- Acquistare un impianto diverso significa, nella maggior parte dei casi, aumentare il tonnellaggio della pressa o la forza di chiusura: così facendo è possibile stampare più articoli differenti con lo stesso impianto.
Come ti dicevo, oggi la situazione è palesemente cambiata: devi guardare altre cose, molto più importanti e molto meno conosciute.
Questa premessa mi serve per fare una semplicissima considerazione.
In pochissimi anni il modo di lavorare si è completamente rivoluzionato.
Naturalmente, anche per il mondo della pressofusione vale la stessa considerazione.
Oggi è molto più importante avere presse con dinamiche di accelerazione molto elevate piuttosto che eccessivamente sovradimensionate.
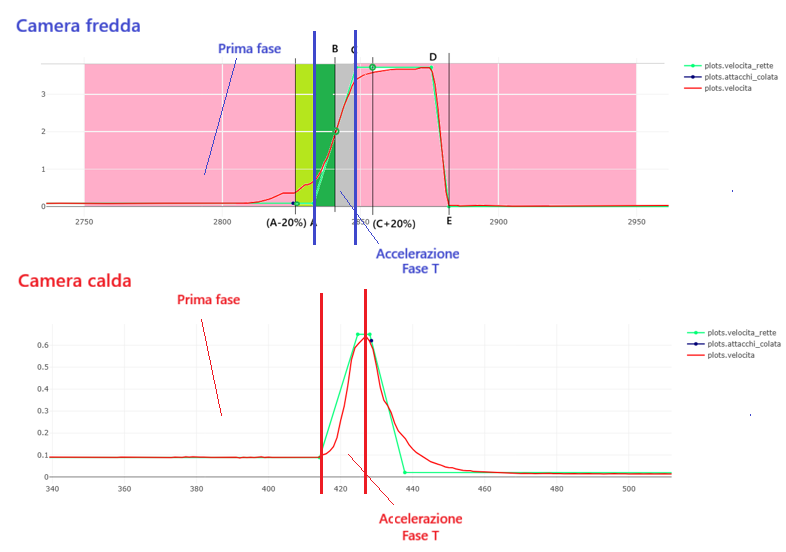
In effetti, maggiore è la durata della fase di accelerazione, più è probabile che si inneschino moti turbolenti del metallo all’interno dei condotti di iniezione che possono provocare un aumento delle porosità nel pezzo al termine della fase di riempimento.
Proprio per questa ragione i costruttori di macchine stanno investendo capitali ingenti nel miglioramento della dinamica di accelerazione dei gruppi iniezione delle presse.
Ad esempio, i sistemi ad accumulo energetico idraulico in alternativa a soluzioni classiche basate sul semplice utilizzo della pompa idraulica (oggi in quasi tutte le applicazioni si utilizzano inverter per ottimizzare i consumi energetici) o degli accumulatori, hanno portato a migliorie importanti nell’efficienza energetica delle presse.
Inoltre, questo approccio di progettazione ha portato anche ad un notevole vantaggio tecnico: le cadute di pressione durante i normali cicli di iniezione del metallo nello stampo si sono ridotte ai minimi termini e le performance in termini di pressione specifica sul metallo dinamica sono sensibilmente migliorate.
Ma tu che utilizzi queste presse, come dovresti utilizzare il profilo loro di iniezione cercando di minimizzare la presenza di aria nei pezzi?
Ecco la risposta: dovresti fare in modo che la fase di accelerazione della pressa duri il minor tempo possibile, compatibilmente con la morfologia del pezzo che devi riempire.
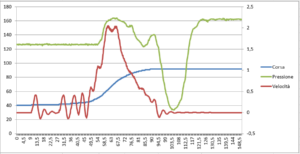
Per capire meglio cosa ti sto dicendo, osserva con attenzione le curve di iniezione che ti ho riportato di seguito e guarda l’escursione della curva di velocità (quella in rosso) durante il ciclo di riempimento dello stampo.
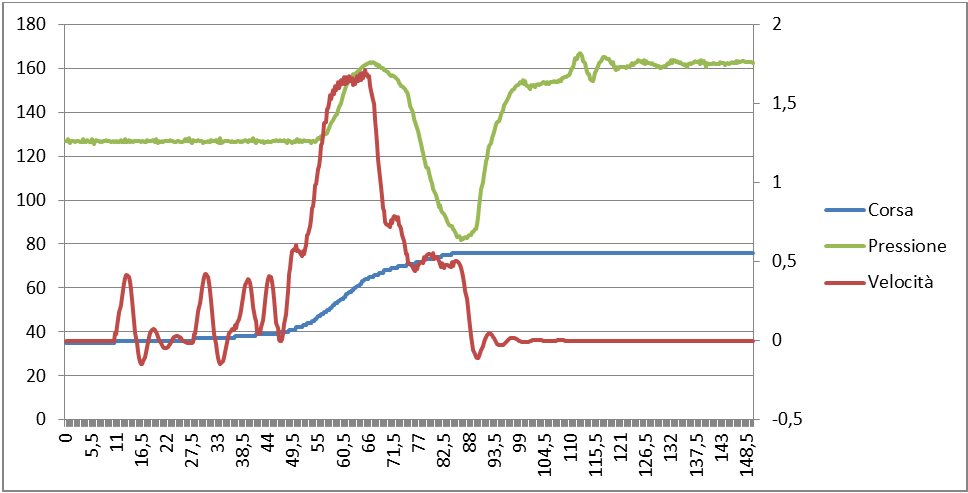
Ti faccio notare una cosa molto importante.
La fase di accelerazione (da circa 0,1 m/s a circa 1,7 m/s) è velocissima: dura circa 25 ms.
Per pezzi di spessori medi, si tratta di tempi nell’ordine del tempo di riempimento.
Ecco perché questa dinamica di accelerazione è fondamentale e può fare la differenza nella tua produzione.
Purtroppo c’è un problema: nel campo della pressofusione, le cose si complicano ulteriormente, perché sto notando una cronica mancanza di cultura e di informazioni tecniche, indispensabili per fare scelte corrette, investimenti mirati a spendere il denaro aziendale in maniera assolutamente efficiente e proficua.
Prova a rispondere agli interrogativi che ti ho riportato di seguito.
- Sei sicuro di avere scelto le macchine giuste per la tua fonderia?
- Di quale dinamica sono dotate le presse che hai acquistato?
- Sono in grado di garantire una pressione specifica sul metallo elevata anche durante la fase di riempimento dello stampo?
- Per quanto tempo è indispensabile avere a disposizione una elevata pressione specifica sul metallo durante la fase di riempimento dello stampo?
- Quanto tempo dura realmente la fase di accelerazione dalla prima alla seconda fase?
Di solito faccio una domanda aperta ad ogni mio cliente sperando di ricevere risposte dettate da un ragionamento matematico preciso: “mi spieghi quale ragionamento hai fatto per la scelta e l’acquisto delle ultime macchine che hai inserito nella tua fonderia?”
Tipica risposta: “da quando esiste la mia azienda compriamo queste macchine e continuiamo a farlo”.
Una seconda domanda aperta mi fa capire che per effettuare ragionamento matematico preciso c’è bisogno di formazione: “mi spieghi perché stai usando questi pistoni nella tua fonderia?”
Ecco cosa mi sento dire spesso: “i miei fornitori mi dicono che i miei concorrenti usano gli stessi pistoni che uso io, inoltre per avere uno standard nei ricambi preferisco non considerare ulteriori tipi di pistoni”.
Attenzione: anche il diametro dei pistoni può influire sulla dinamica di accelerazione della pressa!
Per finire: “in che modi interpreti il feedback delle curve di iniezione delle tue presse?”
In questo caso assisto tipicamente a una … scena muta …
Di solito le curve di iniezione delle presse non vengono utilizzate per la migliore regolazione del processo.
La materia è molto complessa e se non affronti ognuno di questi punti con le dovute cautele, rischi di avere grossi problemi nella tua fonderia, a volte con un danno economico devastante.
È vitale mettere immediatamente da parte risposte improvvisate a domande precise, è fondamentale appoggiarsi a ragionamenti matematici e scientificamente testati.
Cerca sempre indicazioni precise in merito alla scelta delle migliori tecniche di regolazione delle macchine della tua fonderia.
Ogni combinazione macchina – pistone – stampo va sempre opportunamente ragionata: esistono infinite combinazioni in commercio che possono lavorare in maniera più o meno performante ma solo alcune di loro sono in grado di fornirti le migliori performance in termini qualitativi, minimizzando il costo pezzo e massimizzando la cadenza produttiva per garantirti il corretto margine di guadagno per ogni tipo di produzione.
Sto facendo da anni queste valutazioni, da quando ho iniziato ad analizzare nel profondo il processo di pressofusione per capire dove possono essere focalizzati margini di miglioramento nei tuoi costi di produzione e nella efficienza della tua fonderia.
Impara ad analizzare e a costruire la tua fonderia ideale, composta solo da ciò che ti serve, non prendendo in considerazione l’inutile e il superfluo.
Puoi capire rapidamente quali sono le caratteristiche progettuali delle macchine migliori per spingere la tua fonderia a livelli qualitativi mai visti.
Imparerai a fare calcoli matematici volti all’analisi del materiale che già possiedi e alla scelta delle reali soluzioni che ti mancano per far veramente decollare la tua fonderia.
Per la scelta ottimale del diametro dei pistoni, imparerai a fare calcoli matematici che ti permetteranno di capire se materiale che già possiedi è idoneo e sufficiente a coprire tutte le esigenze produttive della tua fonderia, garantendo ai tuoi clienti la qualità che pretendono da te ai costi che decidono loro. Anche tu sarai in grado di trovare sempre l’accoppiamento ottimale tra macchina, pistone e stampo. Tra le possibili combinazioni disponibili, avrai sempre la possibilità di scegliere quella ottimale per l’impianto che ti si libera al momento di produrre un articolo al massimo della qualità e dell’efficienza produttiva della tua fonderia.