Abbiamo chiarito alcuni aspetti riguardo la pressione ottimale del pistone in seconda fase.
Quanto influisce l’accumulatore su questo aspetto durante la fase di riempimento dei pezzi?
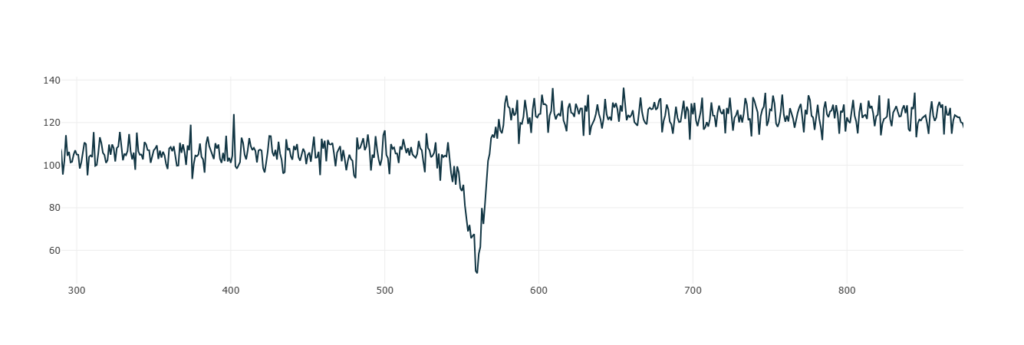
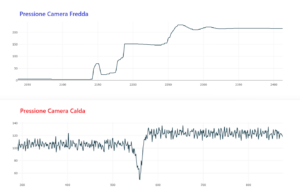
Ti ricordo che durante l’accelerazione dalla prima alla seconda fase, la pressione nella camera di mandata del cilindro che movimenta il pistone crolla pesantemente; in alcuni casi può addirittura dimezzarsi o abbattersi ulteriormente.
Questo è un grosso problema: ora ti ricordo per quale ragione.
Se gli attacchi di colata che alimentano il tuo pezzo sono molto sottili (soprattutto nel caso della zama) rischi di compattare la stampata dove non serve: ovvero sulla materozza e sui canali.
Ti ricordo che non è altrettanto semplice trovale un profilo di iniezione che ottimizzi perfettamente la seconda fase dal punto di vista della velocità e della pressione nel corso della durata complessiva del riempimento.
Lo scopo di questa trattazione è proprio quello di chiarire in maniera dettagliata l’importanza dell’accumulatore per evitare pericolosissimi crolli di pressione durante la fase di riempimento delle impronte.
Ti ricordo anche un ulteriore aspetto importante.
La macchina è determinante per garantire che la pressione idraulica al termine della seconda fase sia sufficiente per compattare i pezzi alla pressione specifica sul metallo che hai calcolato in fase di progetto dello stampo.
In effetti, questa problematica è vitale per stampare correttamente pezzi di natura tecnica.
Se il tuo target qualitativo è di natura puramente estetica, il compito dell’accumulatore non è così strategico e gravoso al tempo stesso.
Ciò che ti sto sottolineando è importantissimo: prova a pensare a questa considerazione.
Alcuni costruttori considerano talmente importante la problematica della caduta di pressione che ritengono non più sufficiente l’ausilio del solo accumulatore per gestire correttamente l’intero profilo di iniezione della pressa.
In effetti, se analizzi molto attentamente i gruppi iniezione di alcuni costruttori di presse, noterai che sono dotati di dispositivi per il recupero del glicole (direttamente dallo scarico del cilindro che gestisce il profilo di iniezione del pistone) che, anziché essere rigettato nel serbatoio generale, va a caricare un sistema di accumulo che ha proprio il compito di alimentare in un tempo brevissimo l’accumulatore evitando, in questo modo, pericolosissime e pesanti cadute di pressione al termine della fase di riempimento dei pezzi.
Ovviamente, questo metodo di gestione dell’iniezione migliora anche le performance dinamiche della macchina.
Puoi immaginare quanto sia importante migliorare il profilo di pressione mantenendolo possibilmente costante durante il riempimento e la compattazione del pezzo.
Come ti accennavo, in questi ultimi anni si sta modificando rapidamente e pesantemente il modo di lavorare.
Per questa ragione può capitare che presse che hai acquistato solo 5 anni fa possano essere già superate.
Proprio per questo motivo è vitale evolvere le tue conoscenze relativamente alle presse e al loro funzionamento.
Capisci per quale ragione, oggi, la sostituzione di un vecchio impianto si esegue anche con un impianto di differenti caratteristiche?
Comprendi che aumentare il tonnellaggio della pressa o la forza di chiusura non porta necessariamente a vantaggi evidenti ma è importante valutare anche altre specifiche tecniche della macchina?
Focalizzandoci sul concetto di pressione, i sistemi ad accumulo energetico idraulico in alternativa a soluzioni classiche basate sul semplice utilizzo dell’accumulatore, hanno portato a migliorie importanti nell’efficienza energetica delle presse.
Ecco il vantaggio più importante per te: una maggiore pressione specifica sul metallo durante la fase dinamica di riempimento dello stampo ti consente di avere i pezzi più compatti ad un costo pezzo inferiore (puoi evitare di acquistare presse eccessivamente sovradimensionate).
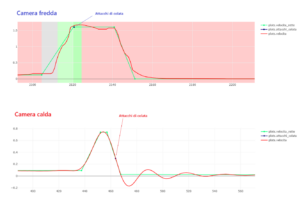
Per capire meglio cosa ti sto dicendo, osserva con attenzione le curve di pressione che ti ho riportato di seguito e guarda l’escursione della curva di pressione con il solo accumulatore (quella in verde) durante il ciclo di riempimento dello stampo e quella relativa alla curva di pressione con l’ausilio del sistema di recupero del glicole (tratto in rosso).
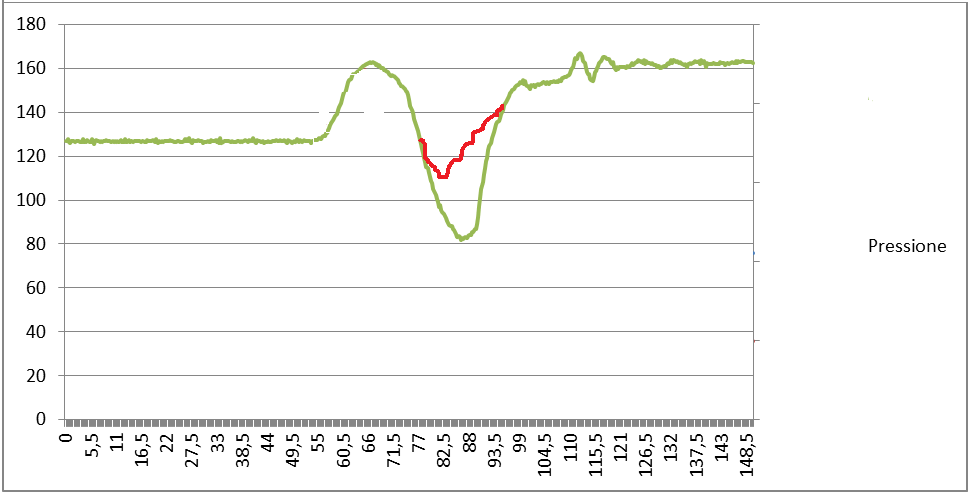
Nel momento in cui la seconda fase è stata lanciata, la pressione idraulica del gruppo iniezione cade molto meno pesantemente.
Questo aspetto è estremamente penalizzante se stai stampando un pezzo tecnico; infatti, se stai compattando il pezzo con una pressione di linea pari a circa la metà di quella che realmente ti serve, come puoi pensare di stampare correttamente i tuoi pezzi?
Ecco per quale ragione la pressione di iniezione dinamica della pressa (che si riflette sulla pressione specifica sul metallo dinamica sui pezzi) è determinante per compattare correttamente le fusioni.
Quindi possiamo giungere a una conclusione molto importante.
La capacità della pressa di garantire cadute di pressione minime dopo aver lanciato la seconda fase è determinante per la corretta compattazione delle tue stampate.