Oggi esistono strumenti decisamente interessanti e performanti che ti mettono in condizione di navigare con un buon radar in mezzo alla nebbia assoluta.
Puoi controllare le termiche delle macchine, puoi verificare la correttezza dei parametri di iniezione, è possibile correggere derive produttive degli impianti per portare i tuoi costi di produzione a livelli adeguati, puoi interagire con il software di controllo qualità delle presse.
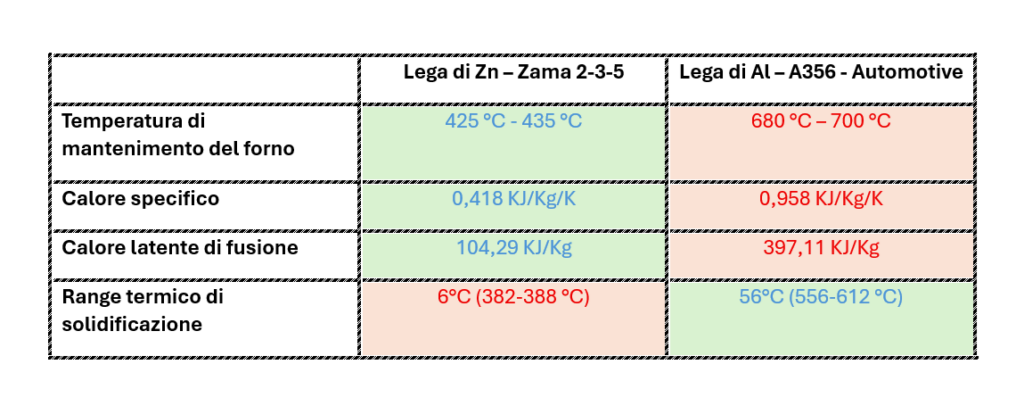
La tabella sottostante mette in evidenza alcune caratteristiche termiche direttamente connesse ad alcune leghe per pressofusione di zama e alluminio.
L’analisi del parametro “range termico di solidificazione” evidenzia come la zama sia di gran lunga una lega estremamente più critica rispetto all’alluminio dal punto di vista termico.
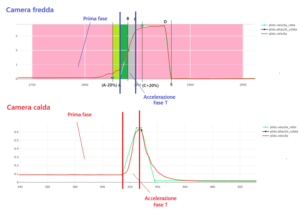
Negli approfondimenti precedenti, ho cercato di farti capire quanto sia importante gestire la prima fase in maniera corretta: riuscire a partire con un profilo di iniezione non problematico (ovvero, ridurre al minimo le potenziali turbolenze già in prima fase è fondamentale per il risultato finale) ti permette di iniziare il riempimento delle impronte con un notevole vantaggio.
Ma cosa devi fare per attivare un profilo di iniezione di buon livello?
Il pistone dovrebbe partire dolcemente (se possibile con una rampa), ad una velocità molto bassa (ad esempio prossima a 0,06 – 0,1 m/s), con una pressione relativamente bassa (sicuramente inferiore alla pressione di linea della macchina) e dovrebbe avere una durata lunghissima (l’accelerazione verso la seconda fase dovrebbe iniziare il più tardi possibile).
Puoi capire che stiamo chiedendo alla macchina performance molto precise.
Ti assicuro che puoi arrivare ad ottenere un profilo di iniezione in prima fase con queste caratteristiche solo ed esclusivamente ad una condizione.
La gestione termica della tua pressa (sto parlando di forno, sifone o contenitore, prolunga – se esiste – e stampo) deve essere impeccabile!
Se così non fosse, cosa potrebbe accadere di particolarmente spiacevole nel corso della prima fase?
La lega potrebbe arrivare in prossimità degli attacchi di colata ad una temperatura troppo bassa e saresti costretto a modificare il profilo di iniezione in prima fase (ad esempio introducendo un gradino, aumentando la velocità di prima fase, anticipando l’intervento della seconda fase ecc…) in maniera del tutto anomala, compromettendo di fatto l’integrità della tua stampata.
Ora ti mostro un paio di esempi, che attestano come quello che ti sto dicendo sia drammaticamente vero.
Dico drammaticamente perché in alcuni casi (soprattutto per i pezzi estetici), dopo aver prodotto una fusione che ti è costata qualche centesimo e dopo aver speso qualche frazione di Euro per le finiture, sei costretto a gettare nell’immondizia buona parte della produzione con un danno economico pesantissimo.
Ti riporto un esempio di termoregolazione di un forno di un impianto a camera calda alimentato con un caricatore automatico di lingotti di zama.
La misura effettuata è legata a differenti giorni di rilevazione.
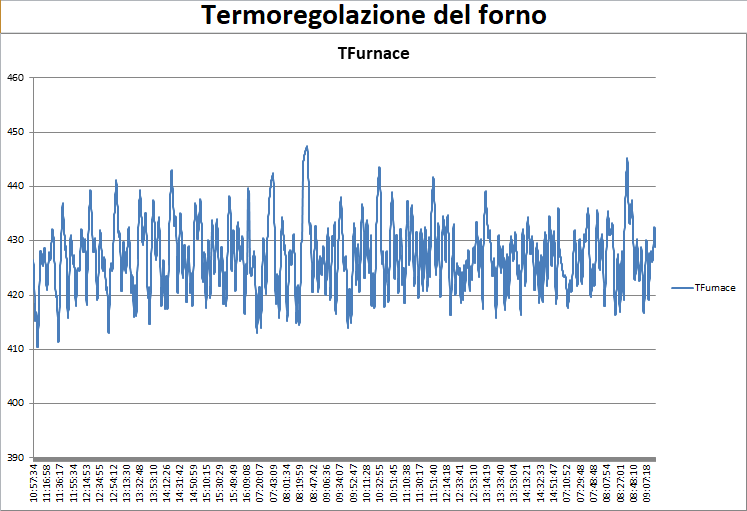
Ti faccio subito notare che l’escursione termica delle temperature registrate è di ben 35°C, una enormità.
Naturalmente, non esiste solo un limite inferiore da non superare (infatti la temperatura di solidificazione della lega è molto vicina a circa 387°C), ma esiste anche un limite superiore, oltre il quale le caratteristiche chimiche della zama tendono ad alterarsi molto rapidamente.
Se con un caricamento automatico controllato puoi trovarti di fronte ad una escursione termica così importante, puoi immaginarti come possano peggiorare drasticamente le condizioni di lavoro di una pressa il cui forno viene caricato manualmente.
Per renderti conto di come peggiora drasticamente la situazione, ti allego un esempio di escursioni termiche registrate su una pressa caricata manualmente.
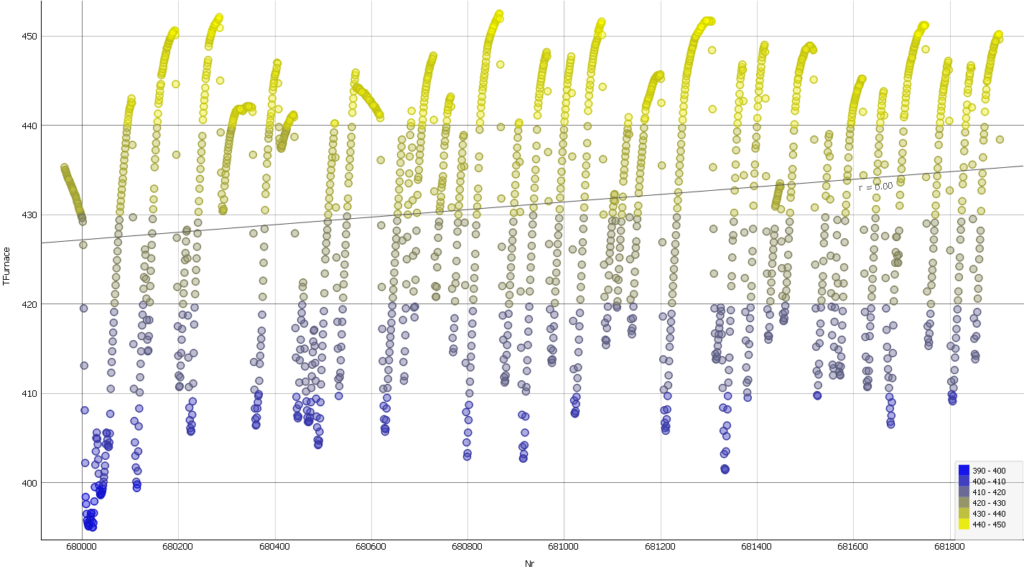
Attenzione, perché in questo caso la situazione può diventare totalmente ingestibile.
Nell’esempio che ti ho riportato puoi notare che l’escursione termica del forno può arrivare addirittura a 70° C raggiungendo una temperatura pericolosissima di circa 390° C, prossima a quella di solidificazione della lega.
Se già nel forno ti trovi a questa temperatura, in quali condizioni termiche stanno lavorando sifone, prolunga, puntalino e stampo?
Pensi di poter gestire correttamente i parametri di lavoro della prima fase lavorando in queste condizioni operative?
Ha senso il profilo di iniezione che la macchina genererà in seconda fase?
Per riuscire ugualmente a lavorare sei costretto a modificare i parametri di iniezione della pressa, generando un profilo di velocità e di pressione problematico al punto di stampare pezzi con una percentuale elevatissima di scarto che, nel caso più fortunato, puoi intercettare in fonderia e rifondere a costi contenuti, o scartare dopo le finiture con un pesante danno economico, o, peggio ancora, inviare al cliente senza sapere che riceverai una non conformità di prodotto devastante.
Se la pressofusione è un processo produttivo che lavora necessariamente ad elevate temperature e non hai perfettamente sotto controllo questi parametri di lavoro, non puoi andare molto lontano.
La zama è una lega molto critica dal punto di vista della sua gestione termica: basta una piccola variazione dei parametri di lavoro per creare danni pesanti alla composizione chimica della lega o per riempire le cavità dello stampo a temperature tali da rendere il pezzo non più idoneo per la sua commercializzazione.
Per questa ragione, vorrei cercare di approfondire insieme a te alcuni concetti, cercando capire come e dove intervenire sulle termiche del processo, per avere i parametri produttivi perfettamente sotto controllo.
In effetti, potrebbero accadere alcune cose spiacevoli alla lega sciolta nel forno della tua macchina qualora venisse gestita in maniera non corretta.
Un errore nella gestione termica del forno, può portare a gravi conseguenze nella gestione della lega e nella conservazione degli acciai.
Se le termiche delle tue macchine non sono perfettamente sotto controllo, i profili di iniezione programmati sono totalmente e completamente sballati.
Ma non finisce qui!
Anche un sistema di caricamento automatico dei lingotti, se programmato in maniera errata, può portare ad una pesante deriva delle termiche nel tempo.
Quelle che ti ho elencato, potrebbero essere cause potenziali di uno scarto elevato dovuto ad un processo produttivo fuori controllo.
Potrebbero essere fonti di non conformità legate a errori di progetto o operativi che si potrebbero presentare con ciclicità regolare, senza che tu sappia realmente l’origine della causa che le ha generate.
Ricorda che in fonderia non esistono certezze.
Monitorare e controllare tutti gli aspetti che potenzialmente potrebbero portare in deriva il processo è fondamentale.
Ma tutto ciò deve essere fatto a tavolino, prima di andare in fonderia.
In quel momento il disastro si è già compiuto!
Come puoi evitare questa pesante situazione?
Cerca sempre di affrontare qualsiasi situazione con il buon senso, cerca di aumentare le conoscenze tecniche relative al processo, cerca sempre di essere preparato di fronte ad ogni potenziale situazione problematica che potrebbe presentarsi in fonderia.
Evita assolutamente di utilizzare soluzioni improvvisate per gestire le termiche di processo, anche se disponi di tecnologia di ultimissima generazione.
Non puoi mettere la tua fonderia nelle mani di persone troppo agganciate alla teoria: ogni concetto studiato, pensato immaginato a tavolino deve essere provato e testato nella realtà e con la pratica.
D’altra parte, le vecchie figure professionali legate solo alla pratica e all’esperienza sul campo, hanno bisogno di essere completate anche da competenze scientifiche, matematiche, chimiche, meccaniche, di controllo del processo e molto altro.
Oggi, con il mondo della produzione industriale che sta evolvendo verso soluzioni sempre più complesse, con la globalizzazione che avvantaggia i nuovi mercati emergenti, con i clienti che pretendono standard qualitativi all’ennesima potenza a costi tendenti a zero, devi essere specializzato, molto focalizzato sulla risoluzione scientifica di problemi molto precisi.
Ricorda sempre di analizzare a fondo ogni report della macchina, anche retroattivo.
Questo perché dietro qualsiasi lotto produttivo potrebbe nascondersi l’insidia della non conformità.
Impiegare vecchi e superati metodi di stabilizzazione delle termiche del processo può essere molto deleterio.
Allora, ti ricordo cosa può capitare utilizzando soluzioni improvvisate che non hanno nulla di certo e di sicuro:
- Lavorando con termiche fuori controllo, saresti sempre a rischio di rovinose non conformità.
- Purtroppo non sapresti quali azioni correttive dovresti intraprenderle per evitare che si verifichino di nuovo.
- Tutto ciò inciderebbe pesantemente sui conti economici della tua fonderia.
- Le tue fusioni costerebbero una fortuna a causa delle tue inefficienze.
- Producendo quantità importanti di scarti, la produttività delle tue presse resterebbe ai minimi storici.
Ecco gli importanti risultati che otterrai nella tua azienda se ti affidi al metodo di lavoro giusto.
- Potrai aumentare il tuo fatturato riducendo drasticamente le ore necessarie per tamponare i tuoi problemi di produzione.
- Ridurrai drasticamente i costi legati alle tue inefficienze.
- Potrai abbattere drasticamente gli scarti dovuti agli errori che fino ad oggi non sapevi di commettere.
- Aumenterà il rendimento complessivo dei tuoi impianti.
- Potrai disporre di un processo produttivo perfettamente sotto controllo, con le termiche perfettamente bilanciate.
- Sarai un esempio di efficienza produttiva.
Finalmente potrai anche tu abbattere drasticamente gli scarti grazie al prezioso contributo di un processo produttivo perfettamente stabile, con le termiche delle tue presse estremamente efficienti.