Dopo aver analizzato la migliore velocità che il pistone di iniezione può assumere in prima fase, è arrivato il momento di valutare lo stesso parametro in seconda fase.
Come si determina questo parametro in maniera precisa e dettagliata?
Esiste un unico valore da cercare o puoi permetterti una regolazione con un range di valori più o meno ampio?
Cosa determina il margine di stabilità del parametro che hai appena calcolato e cosa può, eventualmente, portare in deriva il tuo processo produttivo in un tempo più o meno breve mettendo in crisi la qualità delle tue fusioni?
Iniziamo a rispondere insieme ai quesiti, a partire dal primo.
Come si determina questo parametro in maniera precisa e dettagliata?
Naturalmente è necessario valutare l’accoppiamento macchina – pistone – stampo che hai in fonderia in questo momento.
È ovvio che ogni tipo differente di accoppiamento richiede una velocità di seconda fase del pistone differente.
In questo caso è lo stampo che deve comandare l’accoppiamento.
Il “tallone d’Achille” del sistema è rappresentato dalla “velocità di attacco” della lega, ovvero la velocità di attraversamento della lega allo stato liquido della zona di alimentazione (o di ingresso) del pezzo.
Infatti esiste una velocità minima che deve essere assunta dalla lega affinché il pezzo abbia performance meccaniche sufficienti: cercando di semplificarti le cose al massimo livello (mi rendo conto che sto facendo una approssimazione ma sto cercando di darti importanti informazioni in uno spazio relativamente breve), potrei riassumerti tutto in questo modo.
Se stai colando zama, è molto probabile che la velocità minima che dovrebbe assumere la lega nella zona di attacco sia prossima a circa 30-40 m/s, mentre se stai colando alluminio questo valore potrebbe essere prossimo a 20-30 m/s.
Allo stesso modo, esiste una massima velocità che deve essere assunta dalla lega durante la fase di attraversamento degli attacchi di colata, oltre la quale potrebbe manifestarsi il problema delle porosità da ritiro (che generalmente si focalizza proprio nella zona limitrofa agli attacchi di colata) o potrebbe erodersi lo stampo (sempre in zona limitrofa agli attacchi) a causa degli elevati attriti che potrebbero manifestarsi durante il riempimento del pezzo.
In sostanza, tutto si traduce nella seguente affermazione.
Se stai colando zama, è molto probabile che la velocità massima che dovrebbe assumere la lega nella zona di attacco sia prossima a circa 60-65 m/s, mentre se stai colando alluminio questo valore potrebbe essere prossimo a 50-55 m/s.
Poiché stiamo parlando di un sistema idraulico (il pistone e gli attacchi di colata sono collegati tra loro tramite i vari condotti di iniezione di macchina e stampo), è ovvio che per rispettare i valori di velocità della lega, il pistone dovrà assumere, a sua volta, valori di velocità molto precisi e calcolati a priori.
A titolo di esempio, ti riporto una simulazione nella quale, uno stampo per alluminio a 8 impronte deve essere montato su una pressa che deve mantenere una velocità di attacco media pari a circa 42 m/s (il range ottimale calcolato è tra 25 e 50 m/s) e deve essere determinato il migliore accoppiamento macchina – pistone per raggiungere questo target.
Ebbene, nella tabella sottostante puoi osservare come diverse combinazioni macchina – pistone diano differenti velocità di seconda fase del pistone per raggiungere i 42 m/s nella zona di attacco.
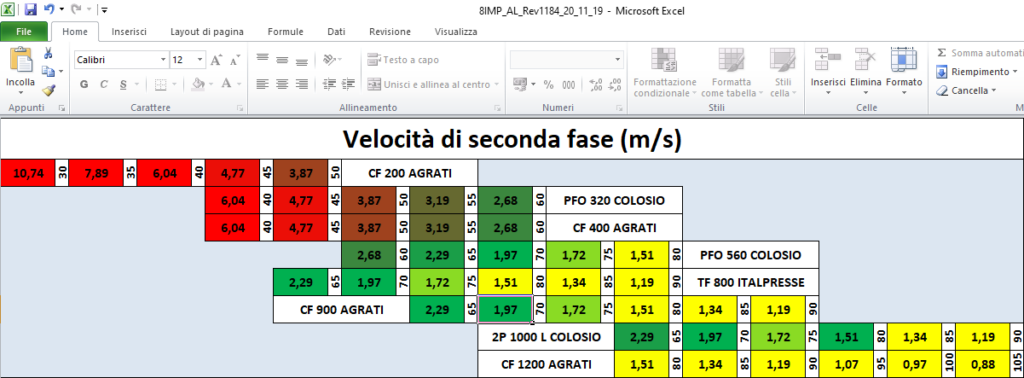
Quale significato puoi dare a questa tabella?
Come vedi, esistono differenti valori di velocità di seconda fase che il pistone deve assumere, in funzione del suo diametro, per fare in modo che la velocità di attacco della lega sia prossima a circa 42 m/s.
Questo aspetto è vitale per scegliere l’accoppiamento più corretto.
Infatti, ti faccio notare anche una seconda cosa molto importante.
Non tutti gli accoppiamenti sono corretti per fare in modo che la velocità di attacco della lega sia prossima a circa 42 m/s: quelli in rosso determinano un accoppiamento sottodimensionato da parte della macchina, quelli in giallo determinano un accoppiamento sovradimensionato da parte della macchina mentre quelli in verde sono da ritenersi ottimali.
Per calcolare la velocità del pistone, quindi, devi semplicemente calcolare un equilibrio tra le portate e il gioco è fatto.
Esiste un unico valore da cercare o puoi permetterti una regolazione con un range di valori più o meno ampio?
Ti faccio notare che abbiamo ampiamente risposto anche a questa domanda: in effetti, se esiste un range di valori ben preciso per le velocità di attacco (per l’alluminio è tra circa 25 e 50 m/s mentre per la zama è tra circa 40 e 60 m/s), è ovvio che il pistone di iniezione, in seconda fase, sarà soggetto alla medesima regola.
Cosa determina il margine di stabilità del parametro che hai appena calcolato e cosa può, eventualmente, portare in deriva il tuo processo produttivo in un tempo più o meno breve mettendo in crisi la qualità delle tue fusioni?
È ovvio che per quanto concerne la stabilità del processo (ovvero la capacità di mantenere costante la velocità di attacco, nel nostro esempio stabilito a circa 42 m/s) è vitale la precisione della macchina.
Esistono macchine che sono in grado di mantenere costanti nel tempo i loro parametri produttivi (particolarmente vantaggiosa è la tecnologia dell’anello chiuso), mentre esistono macchine che sono facilmente influenzabili da variazioni di condizioni esterne (temperatura del glicole, invecchiamento, cadute di pressione, ecc…): in questo caso mantenere costanza e margini di processo diventa molto più difficile e problematico.
Con le macchine ad anello chiuso hai anche un effetto collaterale: si allungano leggermente i tempi di risposta (in alcuni casi potrebbe riflettersi sulla prontezza ad accelerare in tempi brevissimi); tuttavia i benefici di avere un profilo di iniezione stabile e perfettamente replicabile nel tempo sono infiniti e particolarmente evidenti.
Come vedi, quando iniziamo a parlare della seconda fase (che corrisponde al riempimento della parte più nobile della tua stampata) le cose si complicano decisamente.
Purtroppo, nel campo della pressofusione, le cose si complicano ulteriormente, perché sto notando, purtroppo, una cronica mancanza di cultura e di informazioni tecniche, indispensabili per fare scelte corrette, investimenti mirati a spendere il denaro aziendale in maniera assolutamente efficiente e proficua.
Prova a rispondere agli ulteriori interrogativi che ti ho riportato di seguito.
- Come gestisci il profilo di iniezione della tua pressa in seconda fase?
- I diametri dei pistoni che stai usando sono coerenti con gli stampi che devi montare sulle tue presse?
- Hai calcolato correttamente il valore assoluto della velocità di seconda fase necessario per riempire correttamente le impronte?
- È un valore facilmente raggiungibile dalla pressa?
- Il punto di lavoro che hai trovato è stabile nel tempo o piccole variazioni di condizioni al contorno mandano pesantemente in deriva l’equilibrio che hai trovato?
Come vedi, la materia è molto complessa e se non affronti ognuno di questi punti con le dovute cautele, rischi di sbagliare completamente le regolazioni degli impianti nella tua fonderia, a volte con un danno economico devastante.
Se le considerazioni che ti ho messo sul tavolo non sono note, è importante che trovi qualcuno che le sviluppi insieme a te.
Oggi ti resta una importantissima missione da compiere: raggiungere la massima efficienza produttiva.