Ci siamo già occupati della prima fase del profilo di iniezione delle tue presse, ma non siamo entrati nel dettaglio riguardo i parametri di lavoro della macchina.
Ora desidero chiarirti qualche aspetto in più riguardo la velocità e la pressione che il pistone deve assumere durante il movimento associato alla prima fase.
È incredibile come alcuni semplici dettagli possano generare risultati decisamente differenti sulle fusioni: ecco alcuni trucchi che fanno parte del mio bagaglio personale, della mia esperienza, delle mie ricerche in fonderia, dei miei errori, della mia rivincita personale e della mia passione più grande: l’analisi scientifica del processo.
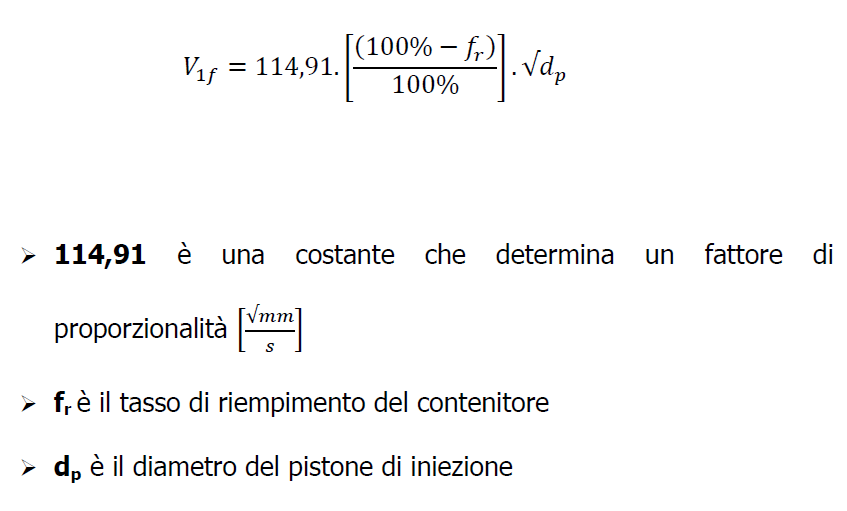
La prima fase è determinante per evitare di raggiungere gli attacchi di colata con il materiale troppo freddo (una esecuzione troppo lenta della prima fase è deleteria in questi termini) o per evitare di avere pezzi non compatti per la presenza eccessiva di aria al loro interno (una velocità eccessiva di prima fase può portare a questo spiacevole effetto collaterale).
Cosa possiamo dire riguardo la pressione?
Anche in questo caso vale una regola di ottimizzazione del profilo di iniezione della pressa per quanto riguarda la pressione esercitata dal gruppo iniezione.
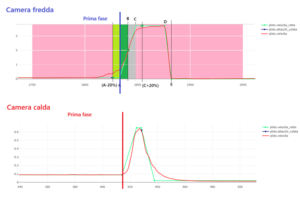
Per farti capire meglio di cosa sto parlando, ti invito ad osservare con attenzione il diagramma che trovi qui sotto.
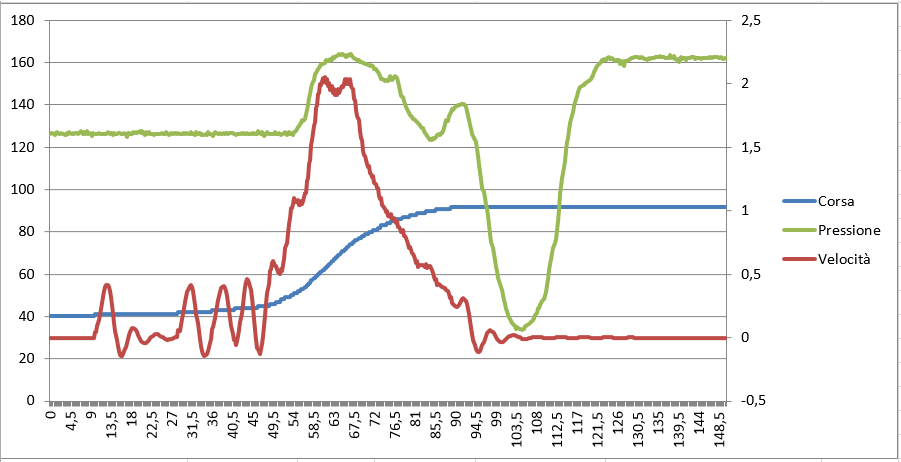
Si tratta di un diagramma che rappresenta le curve di iniezione scaricate da una pressa a camera calda da 190 ton.
Analizziamo ogni curva rappresentata nel diagramma.
Curva blu: corsa del pistone
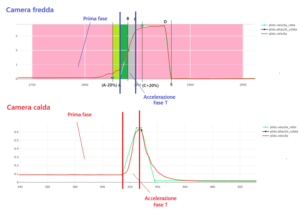
Come puoi osservare, la porzione di curva inserita nel diagramma rappresenta esattamente l’istante di tempo nel corso del quale avviene il passaggio dalla prima alla seconda fase.
In particolare, puoi osservare che la prima fase parte a 0 mm e termina a circa 45 mm; da questo istante in poi inizia la fase di accelerazione (che si protrae fino alla quota di circa 75mm, quando la pendenza della curva blu inizia a cambiare) e la seconda fase dura fino al riempimento totale dello stampo (stiamo parlando di circa 90mm).
Curva verde: pressione di iniezione
Ti faccio notare che per tutta l’esecuzione della prima fase, la pressione si mantiene costate e a un valore pari a circa 125 bar.
Nel momento in cui il pistone inizia ad accelerare, la pressione raggiunge un valore decisamente elevato (circa 165 bar) pari quasi alla pressione di linea della pressa (circa 170 bar).
Questo denota il fatto che la prima fase di iniezione avviene con valori di pressione decisamente bassi.
Questo perché le dinamiche in gioco sono relativamente basse (ti ricordo che la prima fase ha il compito di accompagnare il metallo agli attacchi di colata).
Curva rossa: velocità del pistone
Questa curva è decisamente interessante perché la puoi programmare tu.
In effetti dalla curva rossa puoi notare che la velocità di prima fase è praticamente nulla o prossima a zero.
Ma quale valore reale potrebbe assumere questo parametro durante un ciclo di iniezione completo?
Ti invito a osservare con attenzione il diagramma che ti riporto di seguito.
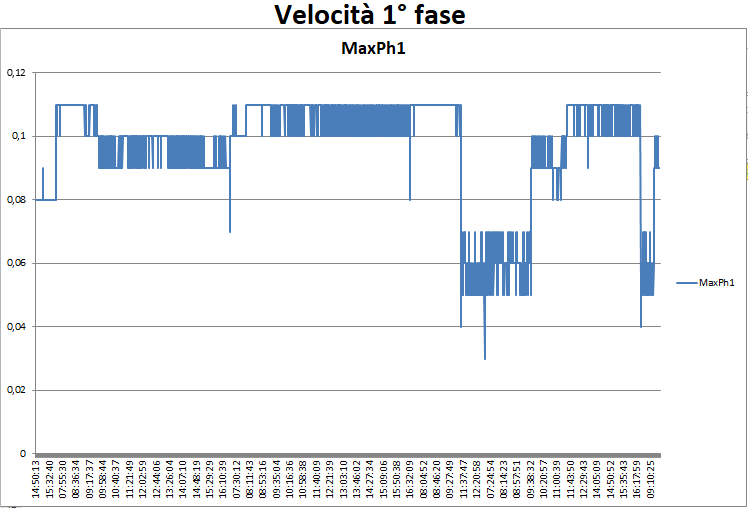
Questo diagramma è decisamente interessante e ti mostra il valore della velocità di prima fase di una pressa in 5.000 differenti iniezioni (il monitoraggio è di circa 5 giorni, quindi si tratta di una pressa di dimensioni elevate).
Ti faccio notare che (a meno di differenti cambi stampo) il valore della velocità in questa fase si attesta intorno a 0,1 m/s, intorno a 0,09 m/s e intorno a 0,06 m/s.
Ora prova a rispondere alle domande che trovi qui sotto.
- Le considerazioni che hai visto possono essere applicate anche alle tue presse?
- In quale modo?
- Hai la possibilità di misurare i parametri di iniezione che ti ho riportato nei diagrammi?
Ti riepilogo in maniera veloce le 3 conclusioni alle quali siamo arrivati molto velocemente.
1- Corsa del pistone
Da questa curva sei in grado di verificare in maniera molto chiara e distinta quando termina una fase e quando inizia quella successiva.
2- Pressione di iniezione
La prima fase avviene con valori di pressione decisamente bassi.
3- Velocità di iniezione
Durante la prima fase di iniezione, anche la velocità assume valori decisamente bassi (queste presse, a vuoto, sono in grado di erogare fino a 5 m/s per la macchine a camera calda e fino a 10 m/s per le macchine a camera fredda).
Quando ti sei trovato di fronte a problemi qualitativi dei tuoi pezzi, hai analizzato e misurato i valori delle variabili che ti ho appena mostrato?
Ora puoi capire per quale ragione è vitale focalizzare la tua attenzione su tecniche di regolazione del processo scientificamente provate, con lo scopo di arrivare a un punto di equilibrio della pressa asintoticamente stabile e imperturbabile nel tempo.
Ecco perché hai assoluto bisogno di concentrarti sull’ottimizzazione del processo di pressofusione con l’obiettivo di studiare e realizzare il primo metodo certo per abbattere gli scarti nel processo produttivo che si appoggia su regole matematiche certe e si dissocia completamente da tecniche improvvisate.
Metodi improvvisati, utilizzati per regolare le presse in fonderia, ti portano al rischio concreto di esporre la tua azienda agli attacchi continui e costanti dei mercati a basso costo, senza avere i capitali necessari per investire e creare un gap tra te e chi può produrre fusioni al medesimo livello qualitativo della tua azienda, a un terzo dei tuoi costi!
È fondamentale crescere e capire cosa devi fare per analizzare scientificamente i problemi qualitativi dei tuoi pezzi.
Se non possiedi il know how adeguato per effettuare queste misurazioni, puoi farti aiutare da chi affronta quotidianamente questi problemi, da chi li analizza da anni e, finalmente, ha messo a punto un metodo certo per abbattere gli errori di produzione e gli scarti, anche nella tua azienda.
Oggi, le presse ti mettono a disposizione montagne di informazioni, che puoi scaricare e utilizzare per regolare il processo in maniera tecnicamente efficace.
Se hai problemi tecnici nella tua fonderia, puoi fare realmente qualcosa per cambiare marcia e vedere decollare definitivamente la qualità delle tue fusioni in zama, al minore costo di produzione che puoi ottenere, tornando ad avere i margini di investimento che avevi qualche anno fa!
Chiedi le informazioni tecniche che ti servono a chi ti può guidare all’analisi e al controllo del processo di pressofusione con regole matematiche certe, testate e provate in tante fonderie con ottimi risultati.
Ecco come devono essere analizzati i problemi che ti ho esposto puntando sempre all’eccellenza produttiva della tua fonderia.
Con un metodo certo, con formule matematiche, con serietà e buon senso: insieme alla tua esperienza avrai in mano la carta vincente per abbattere definitivamente gli scarti di produzione della tua fonderia.