È fondamentale sapere a cosa serve la prima fase.
È proprio in questo momento che può materializzarsi un disastro produttivo di portata enorme, uno scarto percentuale a doppia cifra, una potenziale non conformità evitabilissima, se tu fossi a conoscenza di alcune informazioni decisamente importanti.
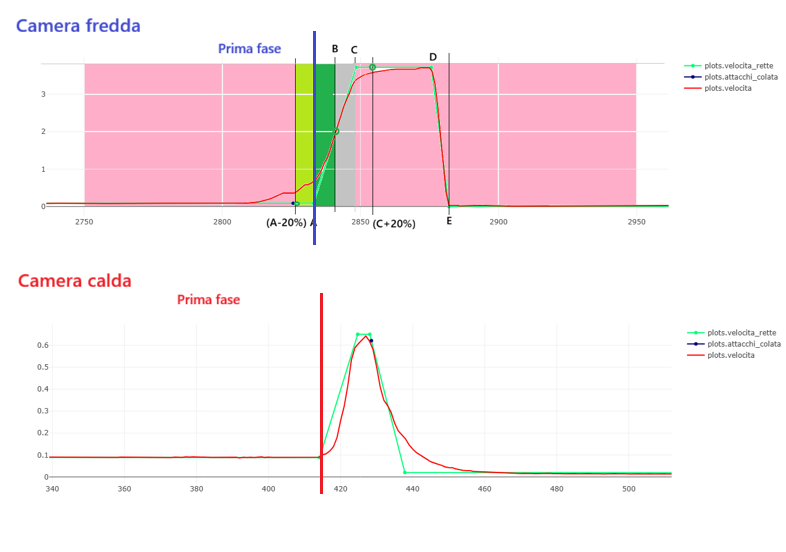
A cosa serve realmente la prima fase, considerata da molti una fase non intrinsecamente legata ad aspetti qualitativi dei pezzi?
Perché esiste e come deve essere programmata la pressa per eseguire una prima fase corretta che ottimizza tutto il restante profilo di iniezione?
Ecco subito una prima risposta.
La prima fase ha il compito di avvicinare la lega allo stato liquido agli attacchi di colata dei pezzi.
Sembrerebbe una cosa innocua e molto semplice da realizzare, ma non è così.
È necessario programmare l’iniezione della pressa affinché vengano rispettati alcuni requisiti durante il percorso di attraversamento del condotto di iniezione da parte della lega allo stato liquido (sto parlando di sifone, prolunga e parte della stampata per le macchine a camera calda e di contenitore e parte della stampata per le macchine a camera fredda).
Ora ti svelo i 3 segreti per programmare la tua pressa in maniera adeguata affinché questa fase venga eseguita correttamente.
1 La velocità del pistone deve essere sufficiente per evitare che il materiale raggiunga gli attacchi di colata a una temperatura troppo bassa.
Il processo deve essere innanzitutto gestito in maniera tale da garantire un ottimo equilibrio termico durante la fase di riempimento.
Se arrivi agli attacchi di colata con il materiale freddo hai già compiuto un deciso salto nel vuoto durante la fase di riempimento dei pezzi.
2 La velocità del pistone deve essere sufficientemente bassa per evitare che il materiale inneschi moti turbolenti durante la fase di attraversamento del condotto di iniezione.
Questa eventualità è da evitare perché, qualsiasi moto turbolento innescato durante la prima fase può portare a rimescolamento di aria con la lega, con il rischio di amplificare la presenza di porosità sui pezzi.
3 Qualsiasi cambiamento di velocità deve avvenire nel modo più dolce e progressivo possibile, per evitare l’innesco di pericolosissime turbolenze nel materiale.
Proprio per questa ragione, i costruttori delle presse hanno inventato le “rampe”.
Prova ad immaginare la differenza tra iniziare la prima fase con una rampa piuttosto che con un gradino.
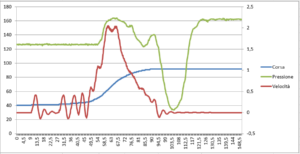
Ti invito a osservare il grafico sottostante.
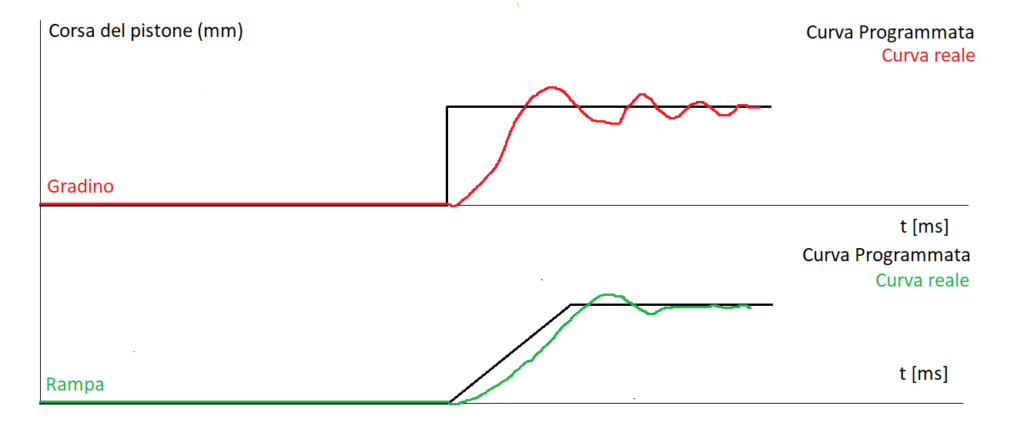
Come vedi, la curva relativa alla prima fase iniziata con una rampa (curva in verde) genera una risposta più dolce rispetto alla curva relativa alla prima fase iniziata con un gradino (curva in rosso).
Questo ti permette di contenere in maniera molto più efficiente le oscillazioni del pistone di iniezione, durante l’inizio del moto, garantendo un minore rimescolamento di materia prima con l’aria presente nel condotto di iniezione.
Grazie a questa ottimizzazione del profilo di iniezione, sei in grado di diminuire la presenza di porosità nei tuoi pezzi.
Attenzione: questo è solo l’inizio; ma già in questo momento ti stai giocando buona parte della compattezza del pezzo!
Parleremo più avanti di altri aspetti strategici che riguardano il riempimento del pezzo e la fase di avvicinamento al riempimento (la prima fase, appunto).
Concludo dicendoti che la velocità di prima fase è talmente importante che per le macchine a camera fredda esiste una formula precisa che consente di calcolarne il valore massimo per evitare l’innesco di turbolenze nel contenitore.
Per continuare ad approfondire, leggi l’articolo in cui ti spiegherò quali valori tipici di velocità e di pressione dovresti utilizzare per avvicinarti correttamente agli attacchi di colata dei tuoi pezzi.