Proprio così: alcuni stampi sono impossibili da regolare!
Lo avrai notato anche tu.
A volte capita che monti lo stampo in macchina e alla prima regolazione di processo tutto si stabilizza e la produzione fila liscia, senza problemi, senza intoppi, senza patemi d’animo.
Altre volte, purtroppo, regolare la pressa diventa una “…mission impossible…”
Perché?
La pressofusione non è una scienza esatta ma, se hai a disposizione un centinaio di variabili di processo da controllare e ne stai monitorando solo la metà, è ovvio che ti troverai in palese difficoltà con la regolazione dello stampo montato sulla pressa.
Attenzione a una ulteriore considerazione.
Montare in macchina uno stampo problematico già in fase di progetto è il preludio per renderne impossibile la regolazione in alcuni casi.
La combinazione di queste due problematiche può fare la differenza per una corretta e veloce regolazione dello stampo.
Mi rendo conto che gli esempi chiariscono i concetti molto meglio delle parole.
Per questo motivo desidero dare la parola a un mio cliente, che si è rivolto a me per cercare di risolvere problemi di scarto incontrollato per alcune sue produzioni.
Non riusciva a capire per quale motivo alcuni stampi davano scarto incontrollato (significa che in alcune produzioni non avevano scarto sensibile mentre in altre produzioni avevano scarti casuali compresi tra il 30 e il 40%), sebbene gli stampi fossero stati montati sulle medesime presse, con gli stessi parametri di lavorazione, con le stesse temperature di esercizio di forno, macchina e stampo, con la regolazione dell’iniezione da parte dello stesso operatore di fonderia.
Esempio: stampo per rivetti per il settore moda
Si tratta di uno stampo a 20 impronte, sbilanciato.
In questo caso, infatti, abbiamo rilevato quattro differenti tempi di riempimento durante la fase di riempimento delle impronte.
Ti suggerisco di osservare attentamente la figura sottostante (che ti indica la morfologia della stampata).
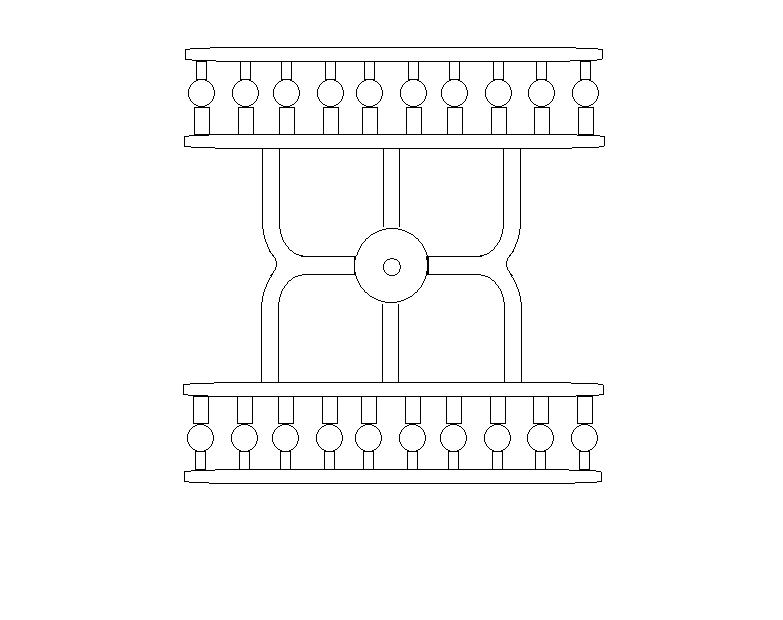
Puoi notare immediatamente che la lega raggiunge gli attacchi di colata dei vari pezzi in istanti temporali profondamente differenti tra loro.
In effetti i calcoli hanno dato i seguenti feedback sui tempi di riempimento.
- Tr1 : 8,86 ms
- Tr2 : 11,88 ms
- Tr3 : 13,26 ms
- Tr4 : 17,08 ms
Ecco una immediata conseguenza rispetto alle velocità di attacco misurate.
- Va1 : 56,40 m/s
- Va2 : 42,08 m/s
- Va3 : 37,71 m/s
- Va4 : 17,59 m/s
Ti ricordo che in macchina abbiamo a disposizione un solo pistone di iniezione, in grado di generare un profilo di riempimento dato da un solo tempo di riempimento ed una sola velocità media di attacco.
Come puoi pensare di ottimizzare parametri di lavorazione così differenti tra loro senza squilibrare un sistema termico e idraulico in palese difficoltà di riempimento?
Infatti si sono da subito presentati evidenti problemi di gestione del processo.
- Alcune impronte hanno presentato evidenti problemi di porosità (probabilmente quelle riempite con tempi più spinti).
- Alcune impronte hanno presentato evidenti problemi di ragnature (i pezzi più lontani dalla materozza sono stati raggiunti da materiale più freddo).
- La macchina ha presentato evidentissimi problemi di regolazione (abbiamo impiagato più di un’ora per cercare di trovare una regolazione che sembrasse stabile).
- La galvanica, a fine test, ha dato il seguente risultato: scarto medio 25%.
Per cercare di stabilizzare il processo e la produzione, abbiamo pensato insieme ad una nuova configurazione di stampo, che cercasse di risolvere i problemi di progettazione del primo.
Ecco cosa ne è scaturito.
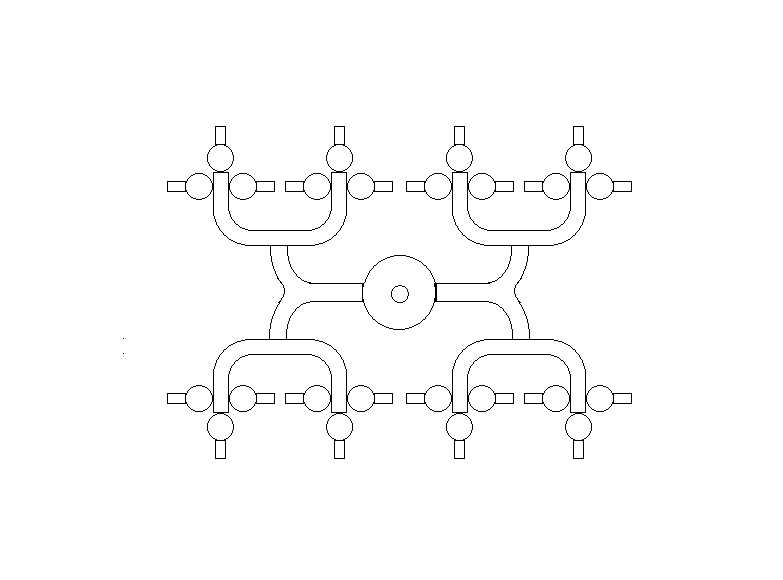
Attenzione: entrambe le soluzioni che ti ho presentato possono essere realizzate a tasselli per ottimizzare i costi dello stampo.
Tuttavia la seconda soluzione studiata ha dato fin da subito enormi vantaggi.
Ecco di cosa sto parlando.
Innanzitutto, la lega raggiunge gli attacchi di colata dei vari pezzi in un unico istante temporale.
I calcoli hanno dato i seguenti feedback sul tempo di riempimento.
- Tr1 : 7,06 ms
Ecco una immediata conseguenza rispetto all’unica velocità di attacco misurata.
- Va1 : 38,21 m/s
Di conseguenza, il pistone di iniezione è in grado di generare un profilo di riempimento in grado di abbracciare perfettamente questi requisiti.
Ecco gli effetti positivi che abbiamo immediatamente ottenuto sulla stampata.
- Abbiamo completamente risolto i problemi di porosità.
- Sono completamente sparite le ragnature sui pezzi.
- La macchina ha presentato un notevole equilibrio su più punti di regolazione del processo (abbiamo impiagato pochissimi minuti trovare una regolazione stabile).
- La galvanica, a fine test, ha dato il seguente risultato: scarto zero.
- Il numero di impronte è aumentato da 20 a 24 (quindi è aumentata la produttività della pressa).
Come vedi, con riferimento allo stampo, partire con il piede giusto fa la differenza.
Magari investi di più nello stampo, ma quanti soldi risparmi nell’abbattimento degli scarti?
Inoltre, con un progetto più oculato dello stampo potresti anche aumentare il numero di impronte ed aumentare la cadenza produttiva della pressa. In fase di progettazione del tuo nuovo stampo, presta molta attenzione a non complicare oltre il necessario la sistemazione delle impronte sui piani. Ricordati: la semplicità prima di tutto.
Analizza con la massima attenzione ogni progetto che potrebbe inutilmente portarti alla complicazione di gestione dei tuoi impianti in fonderia e verifica sempre l’efficienza di accoppiamento del tuo stampo al gruppo iniezione della pressa.