Abbiamo chiarito alcuni aspetti riguardo la pressione idraulica ottimale del pistone in seconda fase.
Cosa accade, invece, alla pressione specifica sul metallo, parametro fondamentale per compattare correttamente i pezzi prima che vengano estratti dallo stampo?
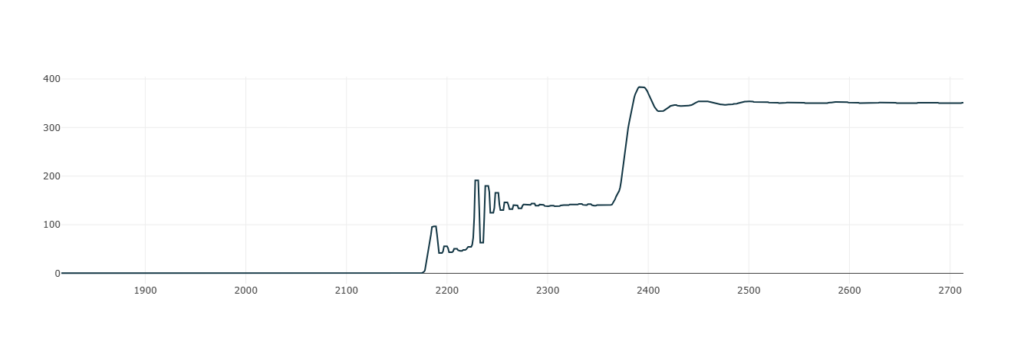
In effetti, per curare bene la terza fase, è fondamentale curare chirurgicamente proprio questi due parametri: non a caso, la terza fase è definita “fase di pressione o di compattazione dei pezzi”.
Naturalmente, ti ricordo che nelle macchine a camera fredda esiste una ulteriore fase successiva: la moltiplica, nella quale interviene un moltiplicatore di pressione che ha il compito di moltiplicare la pressione idraulica di linea sull’iniezione con il compito di amplificare la compattazione dei pezzi.
Forse non abbiamo chiarito insieme ancora un aspetto: a cosa serve la terza fase?
Il compito principale svolto dalla fase di pressione è molto semplice: compattare i pezzi durante la loro fase di raffreddamento, ovvero quando avviene il passaggio di stato da liquido a solido; è noto, infatti, che durante la fase di solidificazione i pezzi hanno una tendenza naturale a contrarre il loro volume; quindi la fase di pressione ha il compito di comprimere i pezzi fino al completamento del loro passaggio di stato liquido – solido, per mantenere le loro tolleranze dimensionali rispetto ai parametri calcolati dai progettisti.
Naturalmente, non è altrettanto semplice trovale un profilo di iniezione che la ottimizzi perfettamente dal punto di vista statico e dinamico nel corso della durata complessiva della compattazione dei pezzi.
Voglio chiarire in maniera dettagliata come devi gestire il profilo di pressione dopo che il riempimento dei pezzi è stato completato.
Ecco un aspetto importante.
Esattamente come accade per la seconda fase, la macchina è determinante per garantire che la pressione idraulica all’inizio della terza fase sia sufficiente per compattare i pezzi alla pressione specifica sul metallo che hai calcolato in fase di progetto dello stampo.
Ecco spiegato, quindi, il significato della “pressione specifica sul metallo”: è un indice di qualità e rappresenta un dato di progetto in base al quale decidi di applicare una pressione idraulica al cilindro di iniezione tale per cui, dal alto lega (zama o alluminio), il pezzo, quando è ancora allo stato liquido, venga compattato ad una pressione specifica calcolata a priori.
Focalizzandoci sul concetto di pressione specifica sul metallo, i sistemi ad accumulo energetico idraulico (che trasmettono energia idraulica al cilindro di iniezione) in alternativa a soluzioni classiche basate sul semplice utilizzo della pompa idraulica (oggi in quasi tutte le applicazioni si utilizzano inverter per ottimizzare i consumi energetici) o degli accumulatori, hanno portato a migliorie importanti nell’efficienza energetica delle presse.
Tuttavia questo approccio di progettazione ha portato anche ad un notevole vantaggio tecnico: le cadute di pressione durante i normali cicli di iniezione del metallo nello stampo si sono ridotte ai minimi termini e le performance in termini di pressione specifica sul metallo dinamica sono sensibilmente migliorate.
Quindi una maggiore pressione specifica sul metallo durante la fase dinamica di riempimento dello stampo ti consente di avere i pezzi più compatti al termine della terza fase.
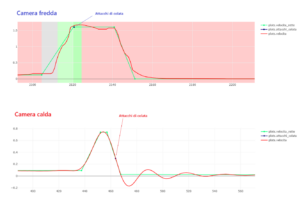
Per capire meglio cosa ti sto dicendo, osserva con attenzione le curve di pressione che ti ho riportato di seguito e guarda l’escursione della curva di pressione (quella idraulica) durante il ciclo di riempimento dello stampo; ebbene: la curva relativa alla pressione specifica sul metallo ha un andamento analogo ma si sviluppa con una scala differente.
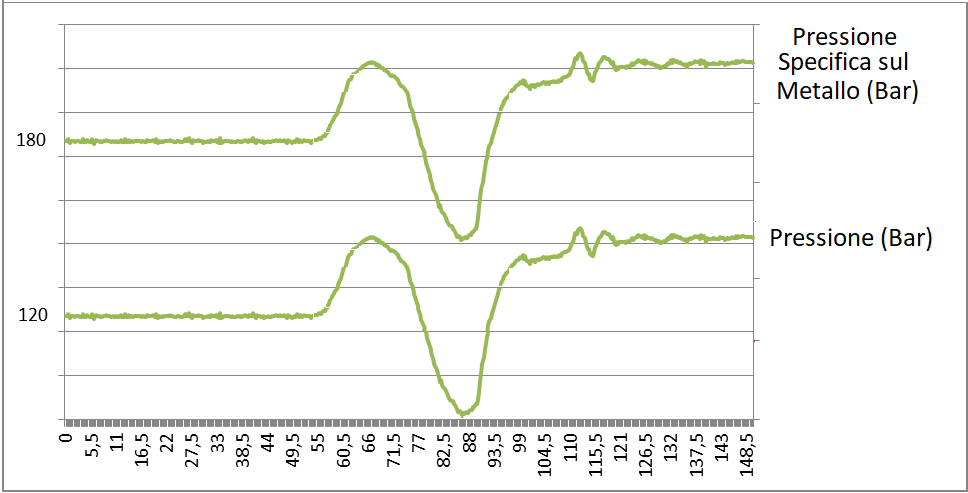
Pertanto è ovvio che se nel momento in cui la seconda fase è stata lanciata la pressione idraulica del gruppo iniezione crolla pesantemente, anche la pressione specifica sul metallo subisce lo stesso effetto collaterale indesiderato.
Questo aspetto è estremamente penalizzante se stai stampando un pezzo tecnico; infatti, se stai compattando il pezzo con una pressione di linea pari a circa la metà di quella che realmente ti serve, non puoi pensare di stampare correttamente i tuoi pezzi.
Ecco perché la pressione di iniezione dinamica della pressa (che si riflette sulla pressione specifica sul metallo dinamica sui pezzi) è determinante per compattare correttamente le fusioni.
Quindi possiamo giungere a una conclusione molto importante: la capacità della pressa di garantire cadute di pressione minime dopo aver lanciato la seconda fase è determinante per la corretta compattazione delle tue stampate.