Abbiamo chiarito alcuni aspetti riguardo la velocità ottimale del pistone in seconda fase.
Cosa accade, invece, alla pressione, parametro altrettanto strategico per compattare correttamente i pezzi prima che vengano estratti dallo stampo?
In effetti, per curare bene la seconda fase, è fondamentale curare chirurgicamente proprio questi due parametri.
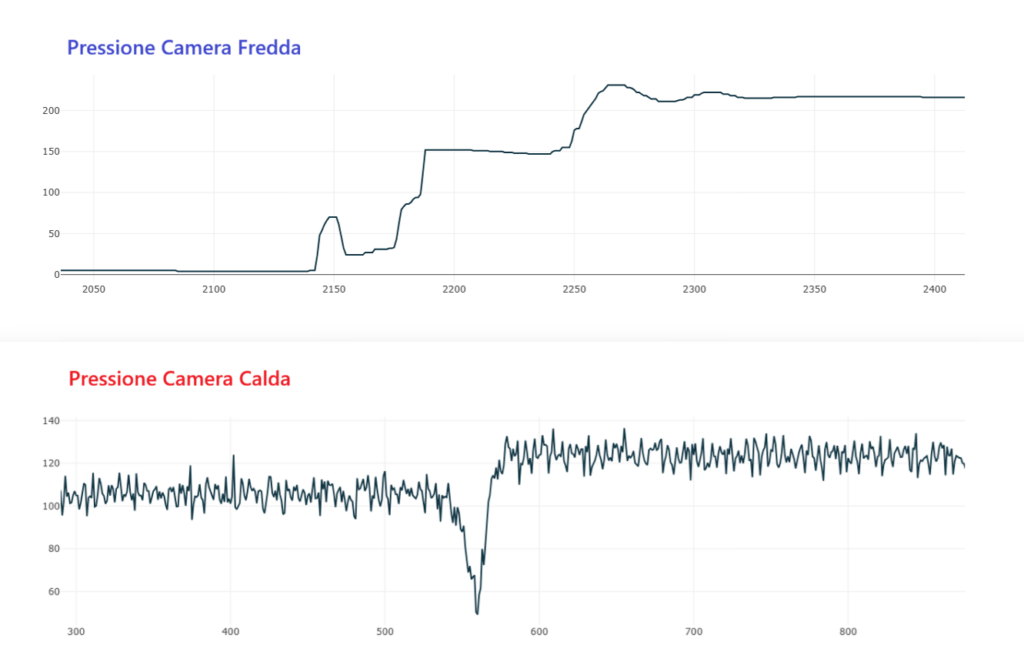
Forse non abbiamo chiarito insieme ancora un aspetto: a cosa serve la seconda fase?
Il compito principale svolto dalla seconda fase è molto semplice: riempire tutto ciò che si trova oltre gli attacchi di colata dello stampo: i pezzi e i fagioli.
Non è altrettanto semplice trovale un profilo di iniezione che la ottimizzi perfettamente dal punto di vista della velocità e della pressione nel corso della durata complessiva del riempimento.
La parte che stiamo per affrontare ha proprio questo compito: chiarire in maniera dettagliata come devi gestire il profilo di pressione durante il ciclo di riempimento dei pezzi.
Vorrei chiarire un aspetto importante.
La macchina è determinante per garantire che la pressione idraulica al termine della seconda fase sia sufficiente per compattare i pezzi alla pressione specifica sul metallo che hai calcolato in fase di progetto dello stampo.
Immagina di dover stampare regolatori GPL: cosa potrebbe accadere se la pressa andasse in crisi di pressione proprio durante la fase di compattazione dei pezzi?
Perché potrebbe accadere questa spiacevole e pericolosissima eventualità?
Come la potresti prevenire?
Attenzione: in questi ultimi anni si sta modificando rapidamente e pesantemente il modo di lavorare.
Per questa ragione può capitare che presse che hai acquistato solo 5 anni fa possano essere già superate.
Per quale ragione?
In effetti, qualche anno fa gli impianti si ordinavano facendo un paio di ragionamenti che oggi sono palesemente superati.
Oggi è necessario evolvere le tue conoscenze relativamente alle presse e al loro funzionamento.
Oggi, la sostituzione di un vecchio impianto si esegue anche con un impianto di differenti caratteristiche; aumentare il tonnellaggio della pressa o la forza di chiusura non porta necessariamente a vantaggi evidenti e, in questo caso, diventa fondamentale capire tramite la formazione cosa va analizzato in fase di acquisto di una pressa, magari facendoti aiutare dal tuo fornitore di macchine, ma con le idee molto chiare riguardo il tuo acquisto.
I recenti incentivi legati al mondo dell’industria 4.0 hanno sicuramente dato linfa vitale a un processo di rinnovamento della tecnologia produttiva delle aziende lungimiranti, innovative, con manager perspicaci e intelligenti.
Questa premessa mi serve per fare una semplicissima considerazione.
Per evitare di sbagliare un investimento importante, come un impianto di pressofusione, è necessario che le tue competenze tecniche crescano al massimo delle tue possibilità.
Focalizzandoci sul concetto di pressione, i sistemi ad accumulo energetico idraulico in alternativa a soluzioni classiche basate sul semplice utilizzo della pompa idraulica (oggi in quasi tutte le applicazioni si utilizzano inverter per ottimizzare i consumi energetici) o degli accumulatori, hanno portato a migliorie importanti nell’efficienza energetica delle presse.
Tuttavia questo approccio di progettazione ha portato anche ad un notevole vantaggio tecnico: le cadute di pressione durante i normali cicli di iniezione del metallo nello stampo si sono ridotte ai minimi termini e le performance in termini di pressione specifica sul metallo dinamica sono sensibilmente migliorate.
Traduzione: una maggiore pressione specifica sul metallo durante la fase dinamica di riempimento dello stampo ti consente di avere i pezzi più compatti ad un costo pezzo inferiore.
Per capire meglio cosa ti sto dicendo, osserva con attenzione le curve di iniezione che ti ho riportato di seguito e guarda l’escursione della curva di pressione (quella in verde) durante il ciclo di riempimento dello stampo.
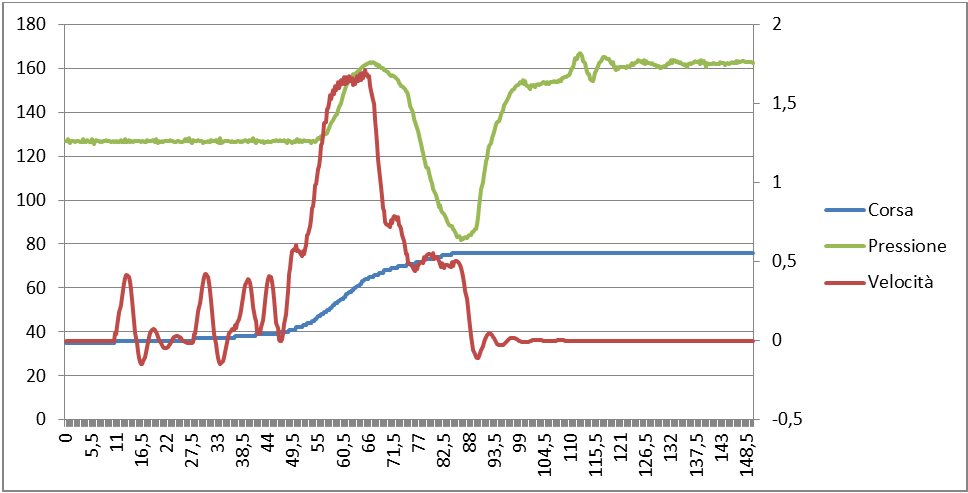
Nel momento in cui la seconda fase è stata lanciata (ovvero, dopo che la curva rossa della velocità raggiunge il suo valore massimo), la pressione idraulica del gruppo iniezione crolla pesantemente: in questo caso dimezza il suo valore passando da circa 170 Bar a circa 80 Bar.
Questo aspetto è estremamente penalizzante se stai stampando un pezzo tecnico; infatti, se stai compattando il pezzo con una pressione di linea pari a circa la metà di quella che realmente ti serve, come puoi pensare di stampare correttamente i tuoi pezzi (magari i famosi regolatori GPL)?
Purtroppo esiste un secondo problema che può essere fonte di disastri nascosti, latenti e devastanti perché nella maggior parte dei casi non ne sai riconoscere la causa.
Torniamo ad analizzare la curva di pressione: ti faccio notare una cosa importantissima.
Nel momento in cui lo stampo si è completamente riempito (ovvero, quando la curva blu della corsa diventa praticamente orizzontale al termine della fase di riempimento), la pressione idraulica del gruppo iniezione raggiunge il minimo storico (circa 80 Bar) e raggiunge il valore ottimale (circa 170 Bar) dopo che sono trascorsi almeno 25 ms.
Questo aspetto è particolarmente deleterio; ora ti spiego per quale ragione.
Nel caso della zama, dove si progettano attacchi di colata di spessore medio di circa 0,5mm, gli attacchi stessi solidificano in un tempo prossimo o inferiore a circa 10ms; questo significa che quando il gruppo iniezione può avere nuovamente a disposizione la massima pressione di linea (circa 170 Bar), in realtà, stai compattando materozza e canali ma non i pezzi.
Ecco per quale ragione la pressione di iniezione dinamica della pressa (che si riflette sulla pressione specifica sul metallo dinamica sui pezzi) è determinante per compattare correttamente le fusioni.
Quindi possiamo giungere a una conclusione molto importante.
La capacità della pressa di garantire cadute di pressione minime dopo aver lanciato la seconda fase è determinante per la corretta compattazione delle tue stampate.